Tupy Aparas: uso, qualidade e cadeia de suprimentos
Este guia explica como avaliar e aproveitar Tupy Aparas com foco em qualidade, padronização e logística. Em termos objetivos, Tupy Aparas se refere a resíduos/derivados de madeira usados em processos industriais, com características que influenciam rendimento, homogeneidade e segurança operacional. Também são discutidos critérios técnicos de compra e cuidados na integração à cadeia produtiva.
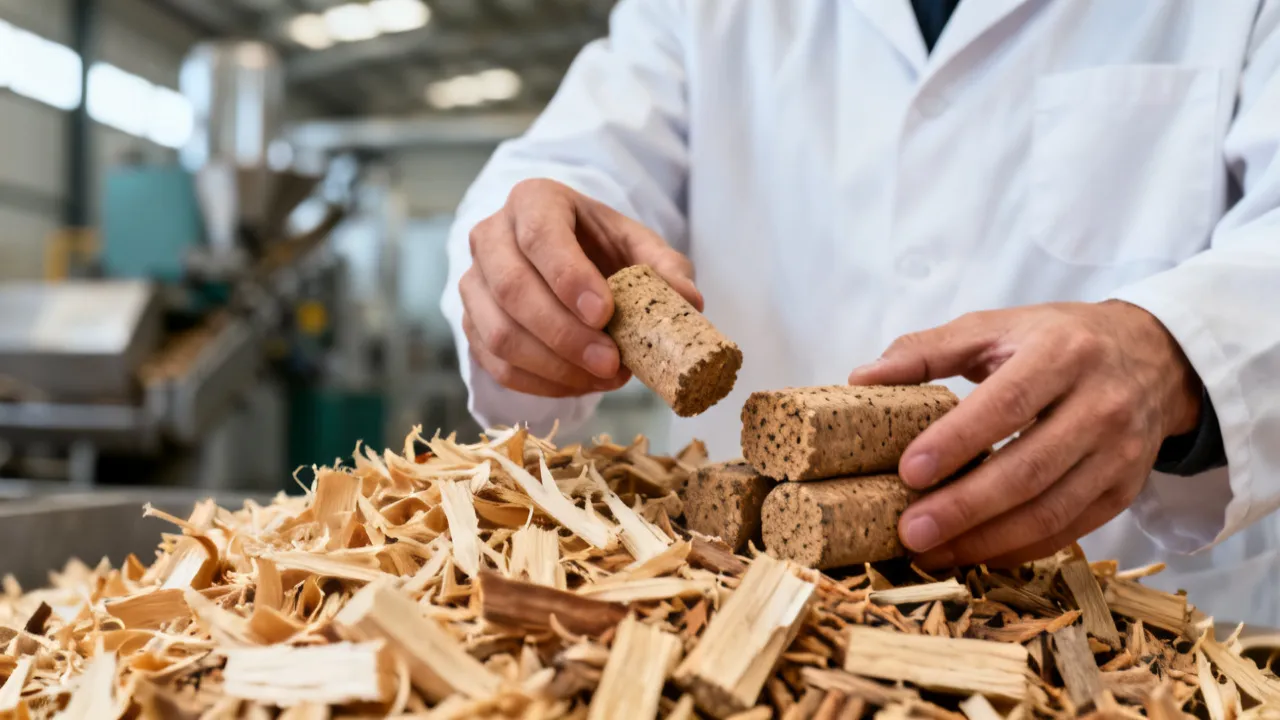
Panorama essencial sobre Tupy Aparas (o que importa primeiro)
Ao considerar Tupy Aparas para aplicações industriais, o ponto central é consistência de composição e estabilidade do material. Em praticamente todos os usos industriais de aparas de madeira e derivados (energia, briquetagem, compostagem industrial controlada, painéis e suporte a processos), a variação de umidade, granulometria e presença de contaminantes tende a impactar diretamente produtividade, custos de reprocesso e desempenho final. Por isso, antes de pensar em volume ou preço, vale priorizar especificação técnica, rastreabilidade do fornecedor e condições de recebimento.
Do ponto de vista de um especialista em suprimentos industriais e controle de qualidade de materiais particulados, uma estratégia eficiente começa com perguntas objetivas: o material é fornecido com faixas bem definidas de umidade? Existe controle de contaminantes (por exemplo, metais, plásticos, pedras, excesso de pó fino)? Como é feita a classificação da matéria-prima? Quais testes básicos são realizados na chegada? Essas respostas determinam se Tupy Aparas se tornam um insumo previsível ou uma fonte de variabilidade operacional.
Para sustentar esse raciocínio no dia a dia, convém tratar Tupy Aparas como um “insumo técnico” e não apenas como “resíduo valorizado”. Essa mudança de mentalidade influencia tudo: o padrão de pedido ao fornecedor, o procedimento de recebimento, a forma de armazenamento, os pontos críticos de controle (CCPs) e até a documentação necessária para auditorias internas e externas. Em muitas plantas, a perda de desempenho não vem de “defeito grave”, mas de pequenas variações repetidas: uma semana com material mais úmido, outra com mais finos; um lote com presença de contaminantes que aumenta manutenção; um período com granulometria mais fina que piora a exaustão; e assim por diante.
Além disso, é importante reconhecer que o termo “Tupy Aparas” pode ser usado na cadeia para diferentes origens e tratamentos. Dependendo do processo antecedente (beneficiamento primário, corte, lixamento, usinagem, mistura de resíduos, reciclagem interna, etc.), o material final pode carregar características diferentes mesmo quando “parece igual”. Assim, para reduzir risco, o foco deve ser sempre a especificação mensurável e não somente o nome comercial ou o “tipo” declarado.
Neste contexto, a melhor forma de avançar é estruturar a decisão em camadas: (1) requisitos mínimos de qualidade; (2) capacidade do fornecedor em manter essas condições; (3) recebimento e testes na chegada para confirmar conformidade; (4) integração do material à operação (ajustes finos de processo); (5) governança e melhoria contínua.
1) O que são “Tupy Aparas” e por que a aplicação depende de especificação
Em contextos industriais, “Tupy Aparas” é comumente associado a aparas e derivados de madeira produzidos a partir de etapas de beneficiamento/uso de madeira, frequentemente destinados a cadeias que valorizam o material sólido por seu teor energético, sua função como carga/fibra ou como insumo para processos que transformam resíduos em produto. Independentemente do nome comercial adotado na cadeia, o que define o desempenho é o conjunto de características físicas e operacionais do material.
Para tornar essa ideia mais prática, pense em como a madeira se comporta no seu destino final. Em energia, por exemplo, o material “vira” combustível — então umidade e tamanho de partícula mudam velocidade de secagem, estabilidade da combustão, emissão de particulados e rendimento térmico. Em briquetagem/pelletização, o material “vira” um produto compacto — então granulometria e finos afetam compactação, densidade, resistência mecânica e consumo de energia. Em painéis e compósitos, a madeira “vira” estrutura — então contaminação e uniformidade afetam mistura com adesivos, aderência, densidade final e defeitos como arrancamento, bolhas e variações de massa específica.
De forma objetiva, os principais fatores que você deve observar ao lidar com Tupy Aparas são:
- Umidade: influencia poder calorífico, estabilidade, risco biológico e eficiência de secagem/processamento.
- Granulometria: afeta compactação, escoamento, queima, prensagem e uniformidade do produto final.
- Densidade aparente e comportamento de empacotamento: condicionam transporte, rendimento volumétrico e consumo de insumos.
- Presença de contaminantes: impacta manutenção de equipamentos, qualidade do produto e conformidade.
- Uniformidade entre lotes: reduz variações que exigem ajustes frequentes na linha.
Se a especificação for vaga, você provavelmente sentirá os efeitos em forma de “perdas silenciosas”: paradas para limpeza, reprocessos, oscilação de rendimento e retrabalho de controle de qualidade. Em algumas plantas, isso se manifesta como “instabilidade operacional”: uma mesma receita em diferentes dias gera resultados diferentes. Em outras, a instabilidade aparece como aumento de consumo de auxiliares (por exemplo, mais ar/energia para compensar umidade, mais limpeza para conter finos, mais ajustes de peneiras/gradeamento para controlar tamanho de partícula).
Uma forma útil de pensar é que especificação não é apenas “controle”, é redução de incerteza. Quanto mais clara a faixa de umidade e a distribuição granulométrica, mais fácil é planejar a operação: o operador ajusta parâmetros com base em padrões, não em improviso. Isso, por sua vez, melhora segurança, previsibilidade e custo.
2) Como avaliar qualidade na prática (sem depender apenas de “aparência”)
Uma compra bem-sucedida de Tupy Aparas raramente se baseia apenas na cor ou no tamanho “a olho”. Um programa mínimo e objetivo de recebimento costuma incluir:
- Inspeção visual padronizada (cor, presença de partículas metálicas/plásticas, sujidade evidente, excesso de pó).
- Coleta de amostras por lote (evita que um lote heterogêneo seja “representado” por um ponto pouco representativo).
- Medições simples quando aplicável: umidade (por métodos reconhecidos), fração fina/pó, e verificação de contaminantes.
- Registro de resultados para comparar desempenho ao longo do tempo.
Na experiência de campo, empresas que implementam uma rotina de amostragem e registro em poucos meses conseguem enxergar padrões: fornecedores mais estáveis, épocas com maior variação, e correlação entre características do material e performance do processo. Isso é particularmente relevante para aparas de madeira, porque a origem pode variar conforme disponibilidade de insumos, mudanças de fornecedores de madeira, sazonalidade de estoque e até variações internas do próprio processo gerador das aparas.
Para “tirar a aparência” do centro da decisão, vale padronizar o que significa “boa” ou “ruim” em termos de mensuração. Por exemplo: “um lote muito escuro” pode ser simplesmente diferente de corte/queima anterior; “muito pó” pode indicar aumento de finos por moagem; “presença de placas/laminados” pode mudar composição e afetar adesão em compósitos. Ao transformar esses sinais em critérios verificáveis, a qualidade deixa de ser opinião e passa a ser processo.
Também é recomendável alinhar com o fornecedor um entendimento sobre como o lote é formado. Um lote pode representar homogeneidade controlada (segregação por origem e tempo, mistura padronizada) ou pode representar apenas “volume coletado em determinado período”. Se for o segundo caso, a variação tende a ser maior, e isso deve aparecer nos testes de recebimento.
Um ponto frequentemente negligenciado é a condição do material no transporte. A madeira é higroscópica: ela absorve umidade do ar e perde/ganha umidade conforme condições ambientais. Portanto, o resultado de um teste de umidade na chegada pode variar conforme o tempo entre carregamento e descarga. Por isso, sempre que possível, é importante registrar datas e horários relevantes (carregamento, chegada, armazenamento intermediário) e condições meteorológicas locais, especialmente em regiões com chuva frequente.
Além disso, ao medir umidade, deve-se usar método e procedimento repetíveis. Diferenças entre métodos (forno, secagem rápida, medidores de capacitância etc.) podem gerar resultados comparáveis apenas se forem validados. Se o fornecedor usa um método e a planta usa outro, a comparação pode ficar distorcida. O ideal é estabelecer um “método de referência” ou, no mínimo, fazer estudos de correlação.
Outro aspecto importante é quantificar contaminantes de forma proporcional ao risco. Em combustão, por exemplo, a presença de metais pode acelerar desgaste e aumentar falhas em sistemas de alimentação e remoção de cinzas. Em briquetagem, contaminantes podem danificar matrizes e punções, além de reduzir qualidade dos briquetes. Em painéis, contaminantes podem prejudicar dispersão e adesão, causando falhas estruturais.
3) Preço e custos totais: por que “menor valor” pode sair mais caro
Mesmo sem um valor específico informado aqui para Tupy Aparas, é essencial tratar “preço” como apenas uma parcela do custo total. Em insumos sólidos particulados, o custo final costuma depender de fatores como:
- Umidade e necessidade de pré-tratamento (secagem, ventilação, armazenagem adequada).
- Rendimento real por volume (densidade aparente e empacotamento).
- Impacto na manutenção (acúmulo de finos, obstruções e desgaste).
- Custos de conformidade (documentação, controles, auditorias internas).
- Logística (distância, modalidade de transporte e condições de carregamento).
Ou seja: um fornecedor que oferece material com menor custo unitário, mas com variação alta de umidade e maior fração de finos, pode aumentar custos operacionais até anular a vantagem inicial.
Em termos práticos, muitas empresas calculam o “custo por tonelada útil” em vez de apenas “custo por tonelada entregue”. Isso significa definir um fator de rendimento associado ao seu processo. Por exemplo, se o processo energético exige umidade abaixo de certo limite para atingir estabilidade, um lote mais úmido pode reduzir o rendimento térmico e elevar consumo de energia e manutenção. Já em briquetagem, um lote com mais finos pode alterar comportamento de prensagem e aumentar perdas por quebra. Portanto, a comparação de fornecedores deve ser feita considerando parâmetros de processo.
Outra dimensão do custo total é a contingência. Quando um lote foge da especificação, a empresa precisa reagir: segregar, reclassificar para um destino menos sensível, ajustar o processo, registrar não conformidade e, em alguns casos, devolver material. Essa resposta consome tempo e recursos. Se o fornecedor é instável, você acaba criando rotinas de “mitigação” constantes, elevando custo indireto.
Também é comum surgir custo oculto por “inconsistência de lote”. Mesmo que cada lote individual “passe” na inspeção, pequenas diferenças podem exigir ajustes frequentes em alimentação, peneiras, ar secundário, temperatura e taxas de operação. A soma desses ajustes pode afetar eficiência global, produtividade e vida útil de equipamentos.
Para reduzir esse tipo de custo, vale estruturar uma política de compras e qualidade que conecte qualidade do material a indicadores de desempenho do processo. Por exemplo: correlação entre umidade média do lote e consumo de energia; correlação entre fração de finos e obstruções em filtros; correlação entre contaminantes e intervenções de manutenção. Com esses dados, a empresa passa a negociar com base em valor real, não em preço nominal.
4) Cadeia de suprimentos: escolha do fornecedor e critérios de estabilidade
Quando o assunto é fornecedor de Tupy Aparas, o que mais reduz risco é avaliar a capacidade do fornecedor em entregar consistência, não apenas volume. Para tomar decisão com base técnica, considere:
- Capacidade de classificação: o fornecedor consegue fracionar/faixar granulometria? Ou entrega “como sai” do processo?
- Controle de origem: a matéria-prima tem histórico estável? Existe segregação antes de virar aparas?
- Gestão de estoque: o material fica protegido de chuva/umidade externa? Como é armazenado?
- Rastreabilidade: há identificação de lotes e documentação de origem?
- Condições de embalagem e expedição: como é carregado e protegido durante o transporte?
Do ponto de vista de governança de suprimentos, bons contratos descrevem limites e tolerâncias (por exemplo, faixa de umidade, limites para contaminantes) e preveem etapas de verificação na chegada.
Para ir além do básico, é útil auditar (quando possível) o processo do fornecedor. Não se trata apenas de “conferir a fábrica”, mas de entender como o fornecedor controla variabilidade. Por exemplo: existe segregação de correntes diferentes de aparas? A moagem e peneiramento são ajustados conforme lote? Há controle para evitar contaminação por materiais estranhos que podem entrar no fluxo? O fornecedor faz medições internas de umidade e finos? Registra resultados?
Uma abordagem eficiente é estabelecer um programa de homologação em etapas, começando com amostras para validação em laboratório ou bancada (quando aplicável) e avançando para testes em operação real por um período. Durante essa fase, a empresa observa não apenas se “passa na inspeção”, mas como o material se comporta ao longo do consumo. Muitos problemas só aparecem depois que você alimenta continuamente a linha, pois o material pode ter gradiente de umidade dentro de um lote ou pode ter segregação parcial durante transporte e descarga.
Outra dimensão é o “tempo de resposta” do fornecedor. Se você identifica um desvio, o fornecedor consegue investigar rapidamente e propor ação corretiva? Ele tem dados de produção para apontar a causa (por exemplo, mudança de origem, falha de peneiramento, problema no armazenamento)? Se a resposta é lenta e baseada apenas em “foi um caso isolado”, o risco de repetição é maior.
Por fim, considere a resiliência da cadeia. Se o fornecedor depende de poucas fontes de madeira ou de um único cliente gerador das aparas, a variação tende a ser maior quando há mudança de mix. Fornecedores com múltiplas fontes e bom processo de padronização podem reduzir a variação. Isso não elimina o risco, mas melhora a estabilidade.
5) Cenários de uso: como as características do material influenciam o resultado
A forma correta de aproveitar Tupy Aparas depende de qual etapa industrial você pretende atender. Abaixo, uma visão objetiva dos impactos mais comuns:
Em geral, quanto mais “nobre” o uso (isto é, quanto mais o material precisa atuar como componente de produto final com requisitos rígidos), maior a necessidade de controle de especificação. Em usos mais tolerantes (por exemplo, em processos onde a aparas é apenas parte de uma mistura energética mais ampla), a qualidade ainda importa, mas a tolerância pode ser maior. Mesmo assim, a presença de contaminantes e excesso de finos quase sempre aumentam custos operacionais.
5.1) Energia e combustão (quando aplicável)
Em usos energéticos, a umidade e a granulometria tendem a ser determinantes. Um material mais úmido reduz eficiência e pode aumentar emissões por combustão menos estável. Já uma granulometria muito fina pode elevar arraste de particulados e exigir ajustes/limpeza adicional em sistemas de exaustão.
Além disso, em sistemas de combustão, o comportamento de alimentação é crítico. Se as aparas apresentam grande variação de densidade aparente e empacotamento, a alimentação pode oscilar: algumas faixas alimentam demais, outras alimentam de forma irregular. Isso tende a afetar a estabilidade da chama, a temperatura de operação e a eficiência de transferência térmica. Outro ponto é o efeito dos finos: finos excessivos podem aumentar obstruções em moegas e linhas, além de elevar carga em filtros e ciclones.
Contaminantes como metais e materiais não combustíveis também geram custo. Em combustão, metais podem se acumular e exigir manutenção e limpeza mais frequentes; pedras podem aumentar desgaste; plásticos podem gerar emissões e problemas de conformidade ambiental, além de afetar qualidade das cinzas.
Para reduzir risco em energia, muitas plantas estabelecem limites de umidade e um controle de fração fina/pó, além de procedimentos de mitigação. Mitigação pode envolver peneiramento adicional, uso de sistemas de despoeiramento, ajustes de ar de combustão e, em casos mais críticos, segregação de lotes.
5.2) Briquetagem e compactação
Na compactação, a capacidade de “aguentar” a forma e produzir briquetes/pellets com resistência está relacionada a distribuição de partículas, conteúdo de finos e qualidade do processo de prensagem/ligantes (quando usados). Por isso, consistência entre lotes reduz quebras e devoluções.
Em briquetagem, a umidade também é um fator: umidade fora da faixa pode dificultar plasticidade adequada, afetando coesão e resistência. Um excesso de umidade pode reduzir eficiência do processo e aumentar tempo de secagem pós-prensagem. Por outro lado, um material demasiadamente seco pode não desenvolver a coesão necessária (dependendo de como o processo funciona e se há agentes aglutinantes). Por isso, a faixa de umidade deve ser ajustada à tecnologia da planta e validada com testes.
Granulometria e finos influenciam diretamente a densidade final do briquete, a estabilidade dimensional e a resistência ao manuseio e ao transporte. Partículas muito grandes podem não compactar bem; partículas muito pequenas podem aumentar consumo de energia para produção e alterar fluxo na alimentação do sistema de prensagem. Assim, um fornecedor que muda seu processo de corte/moagem pode “deslocar” a distribuição de tamanhos, levando a variações de produto final.
Contaminantes têm efeito rápido em compactação. Metais e materiais duros podem danificar roscas, matrizes e componentes do sistema. Plásticos e materiais não lignocelulósicos podem interferir na coesão e gerar defeitos. Por isso, em briquetagem é comum que controles de contaminantes sejam mais rigorosos, principalmente se o processo não possui etapas robustas de remoção.
Como boa prática, a planta pode definir “testes de aceitação” de produto em lote: resistência, densidade, taxa de quebra e comportamento em transporte/armazenamento. Esses indicadores retroalimentam a especificação do material de entrada, criando um circuito de melhoria.
5.3) Painéis, substratos e aplicações como carga
Em aplicações onde a aparas atua como elemento estrutural ou de suporte, a uniformidade e a presença de contaminantes afetam adesão, densidade do compósito e retrabalhos na linha.
Em painéis e compósitos, a consistência do material impacta a mistura com adesivos e aditivos. Se houver variação de umidade, pode haver perda de controle de tempo de prensagem e cura, além de variações de densidade e taxa de absorção do adesivo. A granulometria pode influenciar a distribuição de partículas na matriz: partículas muito finas aumentam área específica e podem exigir ajuste de adesivo, enquanto partículas muito grandes podem gerar vazios e reduzir resistência.
Contaminantes são especialmente críticos. A presença de materiais estranhos (plásticos, metais, papéis, materiais com tratamentos químicos não previstos) pode gerar problemas de aderência, falhas estruturais, variações de cor e até riscos de conformidade dependendo do uso final do produto. Além disso, contaminantes podem aumentar desgaste de equipamentos como desfibradores, misturadores e sistemas de dosagem.
Para reduzir risco em compósitos, a empresa geralmente define limites de contaminantes e, em alguns casos, adota etapas de preparação: peneiramento, separação magnética (para metais ferrosos), inspeção e segregação. A qualidade do material de entrada determina quantas dessas etapas serão necessárias e o quanto elas terão que ser ajustadas.
Em todos os cenários, a mensagem é a mesma: Tupy Aparas funciona melhor quando suas especificações são claras e monitoradas.
6) Condições de recebimento, armazenagem e qualidade (para evitar perdas)
Mesmo um bom fornecedor pode gerar problemas se o recebimento e a armazenagem não forem bem conduzidos. Recomendações práticas e condições típicas:
- Recebimento com amostragem por lote (registro fotográfico e identificação).
- Armazenagem coberta quando houver risco de umidade atmosférica.
- Rotina de inspeção para detectar mistura indevida (por exemplo, presença de materiais estranhos).
- Plano de contingência para lotes fora de faixa (reclassificação, segregação e ajuste de processo).
Se você trata o recebimento como “mera conferência”, normalmente descobre a variabilidade tarde demais — quando a linha já consumiu o lote.
Recebimento é, na prática, uma etapa de decisão. Por isso, recomenda-se que a empresa tenha um procedimento escrito e treinado, com responsabilidades claras: quem coleta amostra, como identifica lote, onde guarda amostra testemunha, quais critérios exigem escalonamento para qualidade, e quais critérios levam à segregação imediata.
Uma prática que reduz divergências é criar um “cartão de recebimento” por lote, com dados mínimos: data/hora de chegada, fornecedor, número do lote, origem (se aplicável), tipo declarado, condições de transporte (observações visuais: umidade aparente, sinais de chuva, integridade da embalagem/cobertura), resultados de inspeção inicial e medições (umidade, fração fina/pó, avaliação de contaminantes). Esse registro facilita investigação caso haja problema posterior.
A armazenagem, por sua vez, é onde muitos ganhos se perdem. A madeira absorve umidade; e mesmo que o lote tenha sido fornecido dentro da especificação, se ficar exposto à chuva ou ao ambiente úmido por tempo prolongado, a umidade pode aumentar e o material pode empedrar/aglomerar, alterando comportamento de alimentação. Por isso, armazenagem coberta e segregação por lote são importantes.
Em muitas plantas, o armazenamento também cria risco de mistura entre lotes. Se o sistema de alimentação suga material de uma pilha sem segregação ou se o transbordo mistura lotes diferentes, você perde rastreabilidade operacional e dificulta corrigir não conformidades. Soluções incluem baias separadas por lote, sinalização clara, gestão de “FIFO” (first in, first out) e controle de tempo em estoque.
Um aspecto adicional é a “degradação biológica” em madeira armazenada úmida por longos períodos. Mesmo que não seja o foco principal em usos energéticos (onde o material será queimado), pode ser relevante em processos que exigem qualidade estável e que não podem tolerar alterações biológicas (cheiro forte, bolor, formação de grumos). Além disso, risco biológico pode elevar exigências de higiene industrial e requisitos de segurança.
Por fim, o plano de contingência precisa ser definido antes de ocorrer. Quando um lote foge da especificação, o que fazer não pode depender apenas de “decidir na hora”. O contrato e o procedimento devem prever rotas: segregar para uso menos sensível, reprocessar (por exemplo, peneiramento para reduzir finos), ajustar processo (compensar umidade) ou devolver/recusar se ultrapassar limites. Essa preparação reduz tempo de reação e evita decisões inconsistentes.
7) Tupy Aparas como insumo: integração com a operação e gestão de risco
Uma abordagem madura para integrar Tupy Aparas ao processo envolve:
- Homologação de fornecedores: qualificação baseada em resultados de amostras e desempenho.
- Plano de medição: define o que medir, com que frequência e quem valida.
- Controle de mudanças: se o fornecedor alterar origem, método de corte ou classificação, isso deve ser comunicado e reavaliado.
- Governança de contrato: cláusulas de tolerância, não conformidade e critérios de aceitação/recusa.
Essa disciplina melhora previsibilidade e reduz custos ocultos.
Integração com a operação significa reconhecer que o material interage com o processo de forma dinâmica. Por exemplo: mudanças de umidade podem exigir ajustes de ar/temperatura em combustão; mudanças de granulometria podem exigir ajuste de peneiras, rotação e alimentação em briquetagem; mudanças de contaminantes podem exigir intensificação de limpeza e revisão de filtros e sistemas de remoção. Portanto, a integração deve incluir um ponto de “controle de processo” ligado aos dados do material.
O plano de medição deve considerar custo e relevância. Nem tudo precisa ser medido a cada entrega com alta frequência, mas pontos críticos devem ser monitorados. Uma prática comum é medir umidade e inspeção de contaminantes em cada lote recebido e, de forma mais espaçada, medir fração fina/pó e densidade aparente. Ajustes podem ser feitos conforme criticidade do uso: se o processo é sensível, mede-se mais; se o processo é tolerante, mede-se menos.
Controle de mudanças é outra alavanca. Muitas não conformidades surgem não de intenção do fornecedor, mas de mudanças operacionais: alteração de origem da madeira, mudança de fornecedor de matéria-prima, ajuste de linha de classificação, manutenção de equipamentos que altera granulometria, mudança no processo de armazenamento. Um bom sistema de gestão exige que o fornecedor notifique mudanças relevantes antes ou no momento da entrega e que a planta reavalie o risco.
No contrato, cláusulas de qualidade precisam ser tratadas como “mecanismo de governança”, não apenas como burocracia. Defina tolerâncias, método de medição, frequência de testes, critérios de aceitação/recusa, e o que acontece em caso de desvio (segregação, reprocesso, ajuste de preço, devolução). Também vale prever prazos de resposta e obrigações de investigação de causa-raiz.
Um ponto que aumenta maturidade é definir “limites acionáveis”. Em vez de esperar a não conformidade “estourar”, a planta pode estabelecer alarmes baseados em tendência: se umidade média começar a subir consistentemente (mesmo ainda dentro da tolerância), você pode antecipar ajustes e evitar impactos maiores. Isso reduz custo e melhora estabilidade.
Gestão de risco também pode incluir análise de criticidade. Nem todos os contaminantes têm o mesmo impacto. Por exemplo, em combustão, metais podem ser mais críticos para manutenção do que certos materiais orgânicos; em painéis, certos contaminantes podem afetar aderência de forma mais severa. Ao priorizar riscos, a empresa direciona esforço de controle para o que realmente importa.
8) Comparação suplementar: critérios de compra e requisitos operacionais
A seguir, um quadro comparativo (sem links) para orientar a decisão ao contratar e receber Tupy Aparas.
| Item de avaliação | O que verificar | Condições/requirements recomendados | Impacto se estiver fraco |
|---|---|---|---|
| Especificação do material | Faixas de umidade, granulometria e critérios de contaminantes | Definir tolerâncias e método de medição | Oscilação no processo e retrabalho |
| Rastreabilidade por lote | Identificação e documentação da origem | Lote rastreável + histórico mínimo | Dificuldade para corrigir não conformidades |
| Estabilidade entre entregas | Variação ao longo do tempo | Acompanhamento com critérios de aceitação | Paradas para ajuste e perda de rendimento |
| Condições de armazenagem | Proteção contra chuva/umidade e mistura indevida | Área coberta quando aplicável + segregação | Perda de qualidade e risco operacional |
| Conferência na chegada | Procedimento de amostragem e validação | Amostragem por lote + registro | Consumo de lote fora de especificação |
| Atendimento técnico | Suporte para ajuste de processo e causas-raiz | Contato técnico e canal de comunicação | Correções lentas e reincidência do problema |
Para tornar a comparação ainda mais útil, vale adicionar critérios de “capacidade de entrega com qualidade”, como: tempo típico de resposta do fornecedor para amostras e análise; evidências de controle interno (registros, laudos, históricos de variação); e flexibilidade para reclassificar ou adequar granulometria quando a planta precisa. Em muitos casos, o fornecedor que responde rápido e ajusta o processo reduz mais custo do que o fornecedor que inicialmente “entrega mais barato”.
Também é recomendável definir requisitos de embalagem e proteção. Mesmo que não haja embalagem “tradicional”, o modo de carregamento e o cuidado durante transporte podem afetar umidade e segregação. Ao estabelecer requisitos mínimos (por exemplo, cobertura, acondicionamento, evitar exposição prolongada a chuva), a empresa reduz variabilidade e aumenta a chance de o lote chegar dentro da faixa especificada.
9) Guia passo a passo para compras seguras de Tupy Aparas
- Mapeie sua aplicação: defina se o material entra para energia, compactação, substrato, carga ou outro processo, pois as variáveis críticas mudam.
- Escreva uma especificação objetiva: inclua tolerâncias de umidade, faixa granulométrica (quando aplicável) e limites para contaminantes.
- Solicite documentos e histórico: peça identificação de lotes e registros anteriores de controle de qualidade.
- Realize homologação: teste amostras em condições reais do seu processo (ou em bancada equivalente).
- Defina critérios de aceitação/recusa: se ultrapassar tolerâncias, estabeleça destino do lote (segregar, reclassificar ou devolver).
- Instale um procedimento de recebimento: amostragem por lote, inspeção padronizada e registro de dados.
- Implemente acompanhamento contínuo: compare desempenho do processo com as características do material ao longo do tempo.
- Crie um ciclo de melhoria: se houver não conformidade, alinhe causa-raiz com o fornecedor e revise especificação/rotina.
Para aumentar a segurança e reduzir atrito, algumas adaptações práticas podem ser incorporadas ao guia:
- Definir amostra testemunha: além da amostra de teste, guardar uma porção identificada por período definido. Isso permite verificação posterior caso surja disputa ou falha no entendimento do que foi medido.
- Padronizar métodos de teste: estabelecer quais métodos serão usados para umidade e fração fina, incluindo calibração de instrumentos. Se métodos diferirem, criar correlação ou aceitação de equivalência.
- Simular “pior caso”: em homologação, testar amostras que representem o limite superior de umidade e o limite inferior/superior de granulometria. Isso mostra a robustez do processo.
- Treinar a operação: garantir que equipe de recebimento e operação entenda como os dados do material afetam ajustes. Sem essa integração, a planta pode receber conforme e ainda assim operar mal, gerando impressão de que “o fornecedor é ruim”.
- Estabelecer indicadores: por exemplo, taxa de desvio por lote, custos de manutenção associados a fracionamento/contaminação, tempo de limpeza e produtividade por tonelada útil. Isso transforma qualidade em gestão.
Ao seguir esse guia, a empresa tende a reduzir variação e a construir relacionamento técnico com o fornecedor. Compras seguras não são apenas “auditar”, mas criar um circuito de dados que permite decisões rápidas e baseadas em evidência.
10) Observações sobre “Tupy Aparas” e localização
Não havendo uma cidade ou país específicos fornecidos nos termos do pedido, este texto aplica recomendações gerais de cadeia e controle de qualidade. Caso sua aquisição ocorra em um ponto específico (por exemplo, em logística regional), os mesmos critérios devem ser mantidos — com atenção extra a umidade no transporte, janelas de entrega e práticas locais de armazenagem.
Além disso, localização importa por três motivos práticos: (1) clima e sazonalidade, afetando umidade e tendência de chuva durante transporte e armazenamento; (2) distância e tempo de trânsito, que influenciam absorção/variação de umidade; (3) infraestrutura logística, que afeta segregação durante carregamento e descarregamento. Mesmo que a especificação seja bem definida, variações de contexto podem exigir ajuste de procedimento de recebimento e armazenagem.
Se a planta estiver em região com alta umidade relativa ou ocorrência de chuvas frequentes, a empresa deve reforçar critérios de cobertura e tempo máximo de estocagem. Em alguns casos, a solução não é “mudar o fornecedor”, mas mudar a forma de operação: por exemplo, controlar FIFO, reduzir tempo em pátio exposto, ampliar capacidade de armazenagem coberta e ajustar o ritmo de consumo por lote.
11) Fontes e bases para decisões (sem extrapolações)
Ao discutir desempenho de combustão, secagem e controle de materiais particulados, a literatura técnica costuma enfatizar umidade, distribuição de tamanhos e contaminantes como variáveis relevantes. Para sustentar boas práticas de gestão de qualidade e riscos, normalmente se consulta:
- Normas e guias de qualidade de biomassa e combustíveis sólidos (quando aplicáveis ao seu uso).
- Referências de controle de qualidade e amostragem de materiais particulados (boas práticas industriais).
- Relatórios setoriais sobre cadeias de biomassa e resíduos, que descrevem fatores que afetam rendimento e variabilidade.
Se você me disser o seu país/segmento exato de uso (energia, briquetagem, painéis etc.), eu posso indicar quais padrões e documentos técnicos costumam ser mais adequados para a sua verificação.
Na prática, é importante também que a empresa alinhe o que é “conformidade” com o que é “controle útil”. Ou seja: uma norma pode estabelecer limites, mas sua operação pode precisar de controles adicionais (por exemplo, fração fina) para manter estabilidade. Essa diferença entre “atender limite” e “operar com robustez” é onde o controle de qualidade interno faz diferença.
FAQs sobre Tupy Aparas
1) Tupy Aparas serve para quais finalidades?
Em geral, aparas e derivados de madeira como “Tupy Aparas” são usados quando o processo industrial precisa de um insumo sólido com características definidas. As finalidades mais comuns incluem aplicações energéticas e processos de transformação (como compactação) e usos como componente em misturas industriais, sempre condicionados à especificação do material.
Quando a finalidade é “energia”, a especificação costuma enfatizar umidade e comportamento de combustão; quando é “compactação”, a especificação tende a enfatizar granulometria, finos e umidade dentro de faixa que garanta resistência; quando é “painéis”, a especificação normalmente exige uniformidade e controle de contaminantes para manter desempenho do compósito.
2) O que mais influencia o desempenho do processo ao usar Tupy Aparas?
Os fatores mais frequentemente determinantes são umidade, granulometria e nível de contaminantes. Além disso, a uniformidade entre lotes reduz variações operacionais e retrabalho.
Vale reforçar que “desempenho” pode significar coisas diferentes conforme o contexto. Em energia, desempenho costuma ser eficiência térmica e estabilidade de combustão. Em briquetagem, desempenho costuma ser resistência e densidade do produto, além de taxa de falhas e quebra. Em painéis, desempenho pode ser densidade final, qualidade superficial, aderência e resistência mecânica do produto. Assim, o que “mais influencia” depende do indicador principal do seu processo.
3) Como confirmar qualidade na chegada do material?
O ideal é usar um procedimento de amostragem por lote e inspeção padronizada, complementado por medições aplicáveis (como umidade) e verificação de contaminantes. Registros e comparação com tolerâncias definidas ajudam a decidir aceitação, segregação ou recusa.
Além disso, a confirmação de qualidade pode envolver teste de fluxo (comportamento de alimentação) e inspeção de finos, dependendo do seu processo. Em algumas plantas, testes simples de escoamento ou medidas rápidas de fração fina ajudam a prever obstruções e variações no sistema de alimentação. Isso evita surpresas e melhora a prontidão operacional.
4) Como avaliar o fornecedor de Tupy Aparas além do preço?
Avalie estabilidade de entrega, controle de origem, capacidade de classificação do material, rastreabilidade por lote, condições de armazenagem/expedição e suporte técnico para tratar não conformidades.
Para ir além, considere também o “histórico de não conformidades” e a qualidade das ações corretivas do fornecedor. Não é só a quantidade de desvios que importa, mas a capacidade de prevenir recorrência. Fornecedores maduros costumam ter controle interno e conseguem explicar a causa raiz quando há problemas, além de proporem ações que reduzam variabilidade.
5) O que fazer se um lote de Tupy Aparas vier fora da especificação?
Segregue o lote, registre os resultados da inspeção e acione o fornecedor para apurar causa-raiz. Dependendo do desvio, você pode reclassificar para um uso menos sensível à especificação ou, se for o caso, devolver conforme previsto em contrato.
Um ponto importante é garantir que a decisão seja registrada de forma auditável: qual teste falhou, qual tolerância foi excedida, qual destino foi dado ao lote e quais impactos foram observados. Isso não serve apenas para “resolver” o lote atual, mas para melhorar a especificação e o procedimento de recebimento para o futuro.
6) Existe uma “especificação única” para Tupy Aparas?
Não necessariamente. A especificação correta depende da aplicação. Um material que funciona bem para um processo pode não atender outro, principalmente por diferenças de tolerância de umidade, fração fina e composição.
Mesmo dentro da mesma categoria de uso (por exemplo, energia), especificações podem variar conforme a tecnologia (tipo de caldeira/fornalha, sistema de alimentação, controle de emissões, sensibilidade a finos). Por isso, a especificação deve ser construída com base em requisitos reais da planta e validada com testes.
Conclusão
Ao tratar Tupy Aparas como insumo industrial, a melhor estratégia é enxergar qualidade como processo — da especificação do material à forma como você recebe, armazena e valida lotes. Quando há controle de umidade, atenção à granulometria, limites para contaminantes e um ciclo de acompanhamento com o fornecedor, a tendência é reduzir variabilidade, proteger a operação e melhorar previsibilidade de custos e desempenho.
Em última instância, a decisão sobre Tupy Aparas não deve se limitar ao “material chegar” e “ser aceito”. Ela deve garantir que o material chegue com parâmetros que você consegue controlar no seu processo. Qualidade não é apenas conformidade documental; é capacidade de operar com estabilidade. E estabilidade se constrói com especificação, evidência na chegada, integração com a operação e governança contínua entre cliente e fornecedor.