Tupy Aparas: guia técnico para reaproveitamento eficiente
Este guia técnico explica como o manejo e a separação de Tupy Aparas impactam a eficiência de reciclagem e a qualidade do retorno ao processo. Em seguida, contextualiza, de forma objetiva, o que são “aparas”, por que o setor prioriza triagem e como fornecedores e compradores avaliam composição, contaminação e rastreabilidade para decisões industriais.
1) Por que Tupy Aparas exigem análise cuidadosa no reaproveitamento
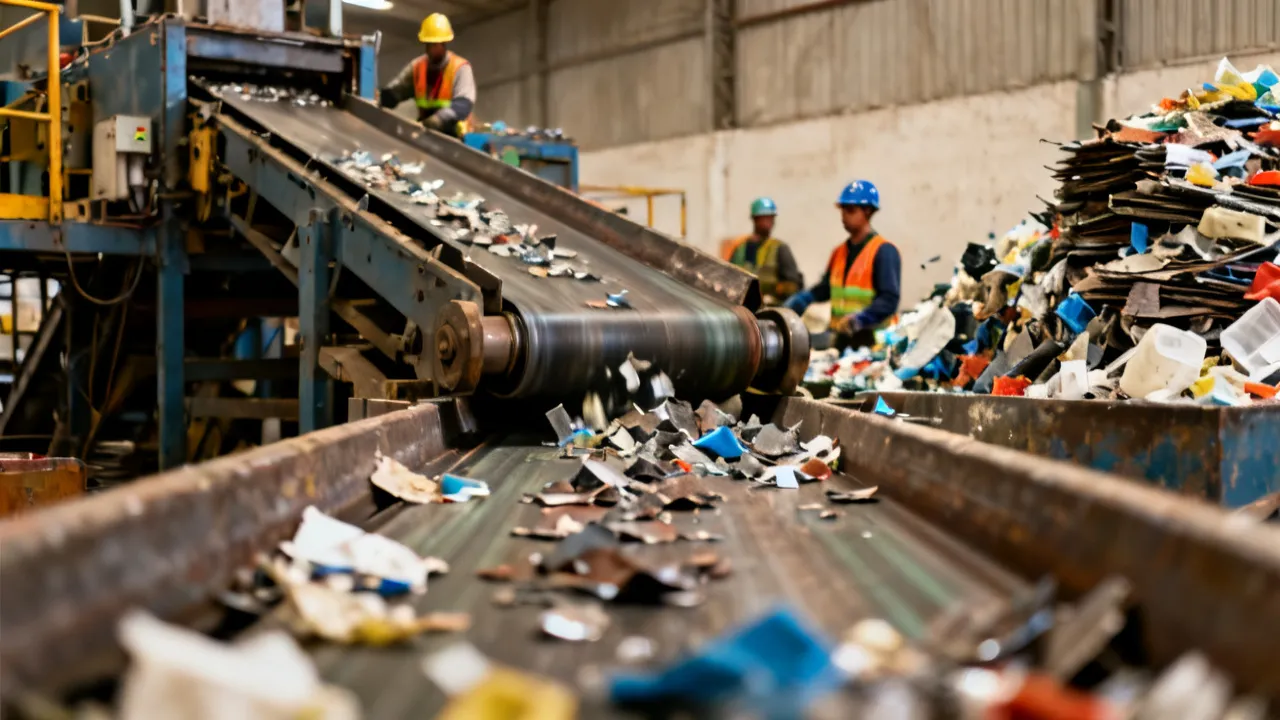
Quando se fala em Tupy Aparas, o ponto central não é apenas “ter sucata”, mas sim garantir previsibilidade industrial: composição mais consistente, menor contaminação e rastreabilidade suficiente para reduzir variações no processo. Na prática, isso significa que a triagem, o armazenamento e a documentação dos lotes influenciam diretamente parâmetros como estabilidade do insumo, rendimento e custo de regularização.
Do ponto de vista de um profissional do setor, a melhor abordagem para Tupy Aparas é tratar o material como entrada de processo, não como resíduo genérico. Isso vale tanto para aplicações internas quanto para compra/venda junto a terceiros, especialmente em cadeias que dependem de controle de qualidade. Em ambientes produtivos onde fornos, cadinhos, sistemas de dosagem e rotinas de inspeção já estão calibrados, qualquer alteração relevante no material reaproveitado tende a “puxar” mudanças em toda a cadeia: desde o preparo do lote até parâmetros metalúrgicos de fusão e refino.
Além disso, há um aspecto econômico que frequentemente é subestimado: a diferença entre receber um lote mais “barato” na entrada e conseguir usar com menor retrabalho. Quando há variação de composição e contaminação, a operação pode precisar de ajustes na mistura metálica, aumento de perdas por queima/oxidação, correções por elementos de liga, reprocesso de refugo e até alterações na rota do processo para atender metas de desempenho do produto. Assim, o “preço por tonelada” pode ficar pouco informativo se não vier acompanhado de especificação técnica e método de controle no recebimento.
Por isso, a análise cuidadosa não é burocracia: é gestão de risco. Para o gerador (quem produz as aparas) e para o comprador (quem vai fundir, reprocessar ou incorporar o material), a qualidade do lote define: estabilidade operacional, regularidade do fornecimento, capacidade de cumprir prazos e a probabilidade de disputar critérios de aceite ao longo do contrato.
Em cadeias industriais robustas, a lógica costuma ser a seguinte: se o material reaproveitado vai entrar como insumo “quase primário”, então precisa ser tratado com governança equivalente. Isso inclui critérios objetivos de segregação, inspeção, registro de lote e acordos claros sobre aceitação/rejeição. Quanto maior a exigência do produto final (por exemplo, peças com requisitos metalúrgicos mais rigorosos, tolerâncias dimensionais ou desempenho em serviço), maior o peso da análise prévia.
2) O que são “aparas” e como se conectam ao conceito de Tupy Aparas
“Aparas” são frações reaproveitáveis geradas por etapas industriais—por exemplo, recortes, rebarbas, sobras de corte e sobras de processamento. Elas podem ter características específicas de metalurgia, acabamento, liga, espessura e grau de oxidação, variando conforme a origem.
Já Tupy Aparas tende a ser usado no mercado como uma referência ao insumo proveniente de operações ligadas a uma cadeia produtiva com padrões próprios de geração e manuseio. Ainda que o termo circule de modo comercial, do ponto de vista técnico o que importa é: o que existe dentro do lote (material, impurezas, umidade, tipos de peças, presença de contaminantes) e como esse lote chega ao comprador (embalagem, identificação, condições de transporte e documentação).
Para entender a conexão entre “aparas” e Tupy Aparas, é útil pensar na origem do material. A rota industrial que gera a peça—fundição, usinagem, corte, conformação, montagem—impacta o que sobra. Por exemplo, aparas provenientes de usinagem podem trazer maior presença de óleo de corte e rebarbas com comportamento superficial específico. Já aparas de recorte e sobras de processamentos térmicos podem carregar escala (óxidos) ou apresentam particularidades de aderência e limpeza. Mesmo dentro de uma mesma planta, variações de turno, regulagem de equipamentos e práticas de separação na fonte podem influenciar muito o lote final.
Outro ponto é que, ao contrário de “sucata” como termo amplo, o conceito de Tupy Aparas geralmente envolve a ideia de material reaproveitável com algum nível de organização. Isso não quer dizer ausência de desafios, mas sugere que existe potencial para padronização se a cadeia estiver bem conduzida. Assim, o comprador deve aproveitar essa oportunidade: pedir informações mínimas sobre origem, solicitar segregações definidas e estabelecer critérios de recebimento.
Vale também esclarecer que “aparas” podem conter diferentes frações: porções mais uniformes e porções misturadas. Em termos práticos, isso significa que dois lotes rotulados sob a mesma nomenclatura comercial podem, na verdade, carregar percentuais diferentes de contaminantes ou materiais não desejados. Por isso, a conexão real com o conceito de Tupy Aparas precisa ser confirmada por avaliação do lote e por acordos documentados.
3) Principais critérios técnicos que determinam o “valor de uso” do lote
Em negociações envolvendo Tupy Aparas, as diferenças entre lotes semelhantes podem ser grandes. A avaliação normalmente passa por critérios como:
- Composição e segregação: presença de frações misturadas, variação de liga/material ou mistura de categorias.
- Contaminação: materiais estranhos (ex.: outros metais, plásticos, tintas, óleos, sujidades, material ferruginoso não desejado).
- Condição superficial: oxidação, escala, rebarbas aderidas e grau de limpeza.
- Granulometria/forma: peças inteiras, fragmentos, finos; como isso afeta o processamento posterior.
- Consistência lote a lote: repetibilidade para reduzir ajustes e refugo.
- Rastreabilidade: origem, identificação do lote e conformidade documental quando aplicável.
Na visão de engenharia de processos, esses fatores determinam o quanto o comprador precisa “trabalhar” o material antes de usar: triagem adicional, britagem, limpeza, classificação e possíveis etapas corretivas.
Para tornar esses critérios mais práticos, é comum que o “valor de uso” seja traduzido em impacto operacional. Por exemplo, a composição e segregação definem se o lote se comporta como “categoria única” ou como mistura que exige correção. Quando há mistura de materiais incompatíveis, a operação pode precisar de separação mecânica adicional (peneiramento, separação magnética, triagem manual, densidade/gravimetria, dependendo do caso) e, ainda assim, pode haver perdas por rejeição.
A contaminação também tem efeitos diferentes conforme o processo. Alguns contaminantes podem volatilizar, gerar gases e afetar qualidade metalúrgica. Outros podem reagir com o banho, formar inclusões ou alterar propriedades. No caso de contaminantes não metálicos (por exemplo, fragmentos de plásticos e materiais orgânicos), a queima pode gerar porosidade, remoção incompleta e a necessidade de tratamentos adicionais (por exemplo, escorificação e refino).
A condição superficial é especialmente relevante quando há necessidade de fusão e mistura rápida. Oxidação (escala) aumenta perdas por oxidação, tende a gerar maior carga de escória e pode exigir ajustes no controle de temperatura e no regime de fusão. A escala também pode mascarar a natureza do metal e influenciar a uniformidade do aquecimento.
A granulometria/forma influencia o manuseio e a eficiência de alimentação. Fragmentos muito finos podem dificultar dosagem, aumentar perdas por poeira/impurezas, exigir medidas de contenção ambiental e alterar o comportamento de fusão (por área superficial maior). Já peças maiores e mais limpas podem favorecer uma alimentação mais previsível, reduzindo variações no tempo de fusão e na homogeneidade.
Além disso, consistência lote a lote é o que reduz custo invisível: tempo de engenharia, ajustes em fornos, testes adicionais, paradas para correção de mistura e retrabalho. Em operações com alto volume, consistência não é “qualidade estética”; é continuidade operacional.
Por fim, rastreabilidade tem papel crescente. Mesmo quando não há exigência regulatória específica para o tipo de operação do comprador, a rastreabilidade viabiliza auditoria, facilita comunicação com clientes e reduz risco comercial. Em disputas (por exemplo, quando um lote é acusado como causa de defeitos), quem tem documentação e histórico técnico tende a defender melhor o processo e agir com mais rapidez para corrigir a causa raiz.
4) Como a triagem melhora eficiência e reduz custo total
Um erro comum no mercado é focar somente no volume e ignorar o custo total do reaproveitamento. O custo total inclui: mão de obra de segregação, desgaste de equipamentos por material incompatível, tempo de parada para ajustes e impactos na qualidade do produto final.
Para Tupy Aparas, a triagem tende a ser o “ponto de alavanca”. Quando o lote é organizado por categoria (por origem, por tipo de peça, por processo gerador, por nível de contaminação), o comprador consegue:
- reduzir perdas por incompatibilidade;
- diminuir variações de processo;
- melhorar previsibilidade de rendimento;
- facilitar auditoria e conformidade em cadeias formais.
Na prática, triagem é mais do que separar “metal versus não metal”. Dependendo do processo industrial, a triagem pode incluir subdividir por faixas de tamanho, condição de limpeza e presença de contaminantes específicos. Por exemplo, lotes com maior presença de óleo podem demandar uma etapa de secagem/degaseificação prévia (quando aplicável) ou ao menos uma separação para reduzir risco de porosidade. Lotes com oxidação elevada podem ser direcionados para rotas que tolerem maior carga de escória ou que tenham etapas de refino ajustadas.
Há também o custo dos equipamentos. Materiais estranhos podem acelerar desgaste de britadores, moinhos, peneiras e sistemas de transporte. Fragmentos com comportamento inadequado podem entupir telas e reduzir eficiência de alimentação. O custo, nesses casos, aparece como paradas e manutenção corretiva—ou seja, impactos indiretos que somam ao custo total do reaproveitamento.
Outro elemento é a engenharia “de correção”. Quando o lote chega fora do esperado, a equipe de processo precisa atuar para ajustar parâmetros (por exemplo, temperatura, ritmo de carga, sequência de adição, tipo de fundente, tempo de escorificação). Mesmo que a correção funcione, ela custa: consome tempo de operação, aumenta risco de inconsistência e pode afetar a janela de estabilidade do forno.
Assim, uma triagem bem conduzida costuma reduzir o custo de forma “antes do problema”: ao organizar o lote, evita-se a necessidade de improviso no dia a dia. Para o fornecedor, isso pode ser traduzido em valor agregado: em vez de vender apenas “aparas”, vende-se material mais previsível, com menor custo para o comprador.
Uma boa triagem também facilita contratos. Quando as partes definem categorias e critérios, a aceitação fica menos subjetiva. Isso tende a reduzir disputas e a aumentar a confiança na relação comercial. Em cadeias com alta recorrência, essa confiança melhora planejamento e reduz o custo de relacionamento—um fator menos evidente, mas determinante para eficiência.
5) Boas práticas operacionais para preparar Tupy Aparas para o mercado
Como guia prático, considere uma rotina que trate o lote como “insumo”. Em geral, os ganhos vêm de processos simples e disciplinados:
- Separação na fonte: evitar mistura logo no início da geração das aparas.
- Limpeza e redução de contaminantes: remover sujidades, óleos e materiais estranhos sempre que for viável.
- Padronização por categoria: organizar por tipo e condição para facilitar a classificação.
- Embalagem/armazenagem adequada: evitar umidade excessiva, mistura por tombamento e perda de identificação.
- Identificação de lote: registro de origem e característica principal do material.
Embora essas práticas possam parecer “básicas”, elas costumam ser determinantes quando a cadeia exige consistência. Isso é particularmente relevante em recebimentos frequentes, em que a operação depende de estabilidade para operar sem retrabalho.
A separação na fonte é frequentemente o primeiro ponto de melhoria. Quando o material é segregado no momento em que é gerado (por exemplo, em contêineres diferentes para categorias diferentes), reduz-se drasticamente a chance de mistura acidental. Essa medida é especialmente importante em ambientes onde há fluxo intenso de produção e onde a pessoa que gera as aparas pode não ser a mesma que gerencia a logística de armazenamento.
Já a limpeza e redução de contaminantes nem sempre exigem processos complexos. Dependendo do tipo de contaminação, medidas como remoção de sujidades visíveis, drenagem de fluidos, controle de gotejamento e adoção de recipientes que evitem contato com materiais estranhos já ajudam. Em alguns cenários, pode ser útil uma etapa de peneiramento ou triagem rápida para remover finos excessivos. O importante é que a limpeza esteja alinhada com a realidade operacional: o que o fornecedor consegue manter de modo consistente, sem criar gargalo.
Padronização por categoria é outra etapa com forte impacto. Categorias podem incluir: tipo de peça, processo gerador, faixa de tamanho e nível de contaminação. Mesmo que o comprador não exija todas as categorias, organizar o material assim permite flexibilidade e aumenta a chance de o lote atender diferentes aplicações.
Embalagem/armazenagem adequada inclui evitar umidade excessiva e reduzir o risco de contaminação cruzada. Um lote que absorve umidade pode sofrer variações comportamentais quando processado. Além disso, armazenamento desorganizado pode gerar “mistura” por tombamento ou por manuseio. A identificação, portanto, precisa acompanhar o lote durante toda a cadeia: da geração ao transporte, do recebimento ao armazenamento do comprador.
Quando o controle de identificação é frágil, o resultado costuma ser aumento de custo indireto: o comprador precisa fazer inspeções mais frequentes, perde agilidade em aquisições recorrentes e, em alguns casos, precisa segregar o lote em “sublotes” internos para recuperar previsibilidade.
Por fim, registros de origem (quando aplicável) ajudam a transformar a relação comercial em relacionamento técnico. Ao explicar de onde vem o material e como ele é gerado, o fornecedor permite ao comprador ajustar sua rota de processamento com menor incerteza.
6) Preço de Tupy Aparas: o que influencia a formação (sem prometer números)
É comum o mercado procurar “preço de Tupy Aparas” como se fosse um único valor fixo. Na realidade, o preço costuma variar conforme condições de oferta e demanda, além do perfil técnico do material.
Em termos objetivos, os fatores que mais influenciam são:
- Qualidade do lote: menor contaminação e melhor segregação tendem a favorecer o valor.
- Volume e regularidade: compras recorrentes normalmente recebem condições mais favoráveis.
- Custo logístico: distância, forma de transporte e necessidade de consolidação impactam a negociação.
- Especificação solicitada: tolerâncias para impurezas e exigências de documentação.
- Condições de mercado: variações do setor de reciclagem e comportamento do mercado de sucata.
Para manter a avaliação segura, a recomendação profissional é: sempre definir especificação técnica antes de tratar preço como referência. Assim, evitam-se divergências entre o material entregue e o que foi precificado.
Uma forma prática de entender a formação de preço é pensar que o comprador está pagando por “o quanto do material precisará ser trabalhado”. Se o lote chega quase pronto para uso, ele reduz custo de triagem, reduz risco de paradas e aumenta rendimento. Nesse cenário, o comprador pode pagar mais do que pagaria por um lote de mesma massa, porém com maior contaminação e variação.
Do lado do fornecedor, isso significa que melhorias operacionais (segregação, limpeza e identificação) podem aumentar o valor econômico do material. O ganho costuma aparecer na negociação como redução de descontos ou como melhor classificação na tabela interna de qualidade do comprador.
Outro fator é a regularidade. Em operações com planejamento industrial, a previsibilidade vale tanto quanto a qualidade. Lotes esporádicos podem obrigar o comprador a manter estoque maior, pagar logística adicional e planejar com incerteza. Em contrapartida, quando o fornecedor garante fornecimento consistente com especificação estável, a negociação tende a melhorar.
Além disso, especificações podem ter “custo administrativo”. Se a operação exige documentação, rastreabilidade e inspeções formais, pode haver custo de conformidade para o fornecedor. No entanto, isso também reduz custo do comprador. Em contratos bem estruturados, essa relação custo-benefício tende a ser reconhecida.
Por fim, condições de mercado afetam diretamente o preço. Quando há alta demanda por sucata/recicláveis, a competição aumenta e lotes mais limpos podem valorizar mais rápido. Já em períodos de menor demanda, o comprador pode endurecer critérios e exigir mais inspeções, o que pode reduzir o valor de lotes “limites” (aqueles com qualidade apenas aceitável).
7) Fornecedores e compradores: como a qualificação deve ser feita
Quando você busca fornecedores de Tupy Aparas ou avalia o papel do comprador, o melhor caminho é alinhar expectativas de qualidade e processo. Independentemente de existir um “fornecedor ideal”, a prática segura é qualificar por critérios verificáveis.
Na operação industrial, isso geralmente envolve:
- avaliação documental (quando aplicável): origem, composição declarada e identificação de lote;
- amostragem e inspeção: verificar contaminação, condição e consistência;
- ensaio/checagem por parâmetro: quando a cadeia exige, usar métodos de triagem e inspeção compatíveis;
- acordos de tolerância: limites para impurezas e critérios de aceitação/rejeição.
Essa abordagem minimiza disputas e melhora a previsibilidade do reaproveitamento. Em cadeias com alto volume, a estabilidade do insumo vale mais do que pequenas variações pontuais no preço.
Qualificação efetiva começa com perguntas claras. Quem é o gerador? Quais são os processos de onde saem as aparas? Quais categorias são separadas e quais são misturadas? Quais são os principais contaminantes esperados? Como é feita a identificação do lote? Qual a frequência e volume das entregas?
Em seguida, a qualificação deve considerar amostragem e inspeção. O ideal é que as partes definam um método de amostragem representativa. Amostrar “por conveniência” pode levar a decisões erradas. Por exemplo, se o lote tem frações misturadas e a amostra é retirada de apenas uma porção, pode não refletir a média real. Por isso, a inspeção deve ser planejada e repetível.
Também é importante estabelecer como será medida a qualidade. “Visualmente está bom” raramente é suficiente em processos sensíveis. Devem existir critérios objetivos e que possam ser verificados. Isso não significa complicar: significa padronizar o que importa para o processo do comprador.
Quando a cadeia exige, pode ser necessário ensaio por parâmetro. Esse passo varia conforme o tipo de metal e o destino do material. Em qualquer caso, o objetivo é reduzir incerteza. O comprador quer saber se o lote atende a especificação que permite operar com mínimo ajuste. O fornecedor quer saber quais critérios precisa cumprir para ser aceito de modo contínuo.
Por fim, acordos de tolerância devem ser claros e aplicáveis. Tolerância é diferente de “flexibilidade sem limite”. Ela precisa ter base técnica, refletir o comportamento real do material no processo e ser comunicada de forma transparente. Assim, se o lote estiver fora, existe procedimento acordado: rejeição, segregação interna, desconto, reprocesso ou correção por rota alternativa.
8) Impactos ambientais e regulatórios: alinhamento com práticas responsáveis
A reciclagem industrial tem relevância ambiental e econômica, mas precisa ser conduzida com governança. Além de reduzir resíduos destinados a descarte, cadeias formais buscam registrar a origem e o tratamento do material.
No contexto brasileiro, é comum que o setor se apoie em diretrizes relacionadas à logística reversa, gestão de resíduos e conformidade ambiental. Como referência ampla, recomenda-se consultar publicações e guias de órgãos oficiais e entidades de referência em sustentabilidade e gestão de resíduos. (Observe que regulamentos e exigências podem variar por estado, tipo de resíduo e licenças específicas.)
Mesmo quando o material reaproveitável é “do tipo industrial”, a responsabilidade ambiental não deve ser negligenciada. A cadeia de reaproveitamento pode envolver transporte, armazenamento e manuseio que precisam seguir boas práticas para evitar contaminação do solo e da água. Por exemplo, resíduos que carregam óleos ou outros contaminantes devem ser gerenciados para reduzir risco de derramamento durante o transporte e durante o armazenamento.
Além disso, a governança envolve registros. Quando existe rastreabilidade, fica mais fácil comprovar que o material foi corretamente destinado e que o tratamento ocorreu conforme boas práticas. Em auditorias internas ou externas (por exemplo, exigidas por clientes finais), documentação e controle ajudam a sustentar a conformidade.
Um cuidado relevante é separar “governança” de “burocracia vazia”. Governança não é preencher papéis por preencher. Ela é criar um sistema que garanta rastreabilidade mínima, controle de qualidade e redução de risco ambiental. Em cadeias mais maduras, isso se traduz em procedimentos simples: identificação de lotes, armazenamento adequado, registro de origem, inspeção mínima e controle de descarte/rejeição do que não atende à especificação.
Outro aspecto ambiental é o impacto energético. Reaproveitar aparas com qualidade adequada tende a reduzir consumo de energia por reduzir perdas e ajustes. Quando o lote é inconsistente e gera refugo, o processo pode consumir mais energia do que o previsto. Assim, qualidade do insumo também tem relação com sustentabilidade.
Por fim, é importante considerar que requisitos regulatórios mudam. Portanto, o mais seguro é manter uma rotina de atualização e consulta a fontes oficiais. Dependendo do tipo de material e da rota de tratamento, podem existir licenças e exigências específicas para armazenamento temporário, transporte e destinação.
9) Comparação prática: abordagem recomendada vs. abordagem improvisada
Para facilitar a decisão operacional, a tabela abaixo contrasta estratégias comuns ao lidar com Tupy Aparas. (A comparação é conceitual e não substitui exigências contratuais ou técnicas específicas de cada contrato.)
| Aspecto | Abordagem recomendada | Abordagem improvisada |
|---|---|---|
| Segregação | Separar por categoria e origem, reduzindo mistura | Juntar lotes diferentes e “resolver depois” |
| Contaminação | Reduzir óleos/sujidades e remover materiais estranhos | Entregar com alto nível de impurezas |
| Identificação | Registrar origem e característica principal do lote | Sem rastreio claro; dificuldade em auditoria |
| Qualificação técnica | Amostragem e alinhamento de tolerâncias | Aceitar com critérios vagos |
| Negociação | Preço amarrado à especificação técnica acordada | Preço tratado como referência genérica |
| Resultado | Menor retrabalho e maior consistência do insumo | Mais ajustes, reprocessos e perdas |
Para transformar essa comparação em decisões mais consistentes, vale interpretar cada linha como “custo escondido”. Quando a abordagem é improvisada, o custo aparece depois: na operação do comprador (mais inspeção, mais ajustes, mais refugo), na manutenção (desgaste por contaminantes), na logística (paradas e reclassificação), e na relação comercial (disputas sobre aceite). Já a abordagem recomendada atua antes, reduzindo custo total e aumentando previsibilidade.
Em particular, a linha sobre identificação costuma ser o ponto onde a confiança comercial se materializa. Quando existe rastreabilidade e documentação, o processo se torna verificável. Isso reduz a probabilidade de que um problema de qualidade seja tratado como “discussão de versão” entre as partes e aumenta a chance de tratar como “problema técnico” com solução de causa raiz.
10) Guia passo a passo para gerenciar Tupy Aparas com foco em qualidade
Segue um roteiro objetivo, orientado a operações industriais, para gerir Tupy Aparas desde a origem até a entrega ao comprador. Adapte o nível de formalidade conforme a sua escala e exigências do contrato.
- Mapeie a origem: identifique de quais processos vêm as aparas e quais categorias são geradas.
- Defina a especificação: determine quais impurezas e variações são aceitáveis e quais são proibidas.
- Implante segregação na fonte: separe por tipo, condição e nível de contaminação.
- Padronize a preparação: defina etapas de limpeza/organização, quando aplicáveis.
- Armazene com controle: mantenha identificação de lote e evite mistura acidental.
- Faça amostragem e inspeção: avalie o lote com critérios consistentes para reduzir surpresas.
- Alinhe critérios de aceite: formalize tolerâncias e condições de rejeição ou correção.
- Negocie preço com base na especificação: evite negociar “por sentimento” sem critérios técnicos.
- Registre e revise: após entregas, compare expectativas vs. resultados para ajustar o processo.
Para ampliar a aplicabilidade desse roteiro, é útil tratar cada etapa como um “sistema” e não apenas uma ação pontual. Por exemplo:
- Mapeie a origem também significa manter histórico: se um processo específico começou a gerar aparas mais contaminadas, isso deve aparecer em registros para correção;
- Defina a especificação não é somente listar “o que não pode”. É descrever “o que pode” e “o que acontece” quando está no limite;
- Implante segregação inclui treinar pessoas e criar recipientes/fluxos que reduzam erros operacionais;
- Padronize a preparação implica estabelecer procedimento e frequência de inspeção interna;
- Armazene com controle significa que a identificação não pode se perder; sem isso, o lote perde valor de uso;
- Faça amostragem exige consistência do método para que o resultado seja comparável entre lotes;
- Alinhe critérios de aceite reduz disputas e melhora a relação com o comprador;
- Negocie preço com base na especificação torna o negócio sustentável;
- Registre e revise fecha o ciclo de melhoria contínua.
Esse enfoque é especialmente relevante quando o gerador pretende vender para múltiplos compradores ou quando o comprador quer garantir padronização para diferentes linhas de produção. Em ambos os casos, a governança do lote (procedimento + registro) é o que sustenta a repetibilidade.
11) Condições e requisitos comuns ao fechar contratos de Tupy Aparas
Para reduzir riscos, normalmente se exigem condições mínimas que podem incluir:
- Especificação técnica definida: categorias, limites de impurezas e forma do material.
- Documentação do lote (quando aplicável): rastreio, identificação e registros.
- Critérios de amostragem: método e frequência de verificação do conteúdo do lote.
- Condições de entrega: local, embalagens, forma de consolidação e prazos.
- Regras de aceite/rejeição: o que ocorre se o material estiver fora da especificação.
- Condições de medição: forma de pesar, conferir e registrar dados.
Mesmo quando o mercado opera com negociações rápidas, a recomendação técnica é “documentar o essencial” para evitar que discrepâncias de qualidade virem custo operacional.
Em contratos, um dos pontos mais importantes é a clareza sobre o que significa “aceitar” o lote. Em muitos problemas comerciais, o conflito surge quando cada parte entende “aceite” de forma diferente. Alguns compradores consideram aceitação como “visualmente OK”; outros consideram aceitação como “atende a parâmetros de qualidade que permitem processar sem correção”. Para evitar isso, o contrato deve explicitar critérios objetivos e o método de verificação.
Outro requisito relevante é o procedimento em caso de não conformidade. Se o lote estiver fora de tolerância, deve existir decisão predefinida: pode ser rejeição direta, reprocesso segregado, ajuste de preço por desconto, ou destinação a uma rota alternativa. O mais importante é que o procedimento seja acordado antes, para não virar improviso no momento da entrega.
As condições de medição também importam. Pesar em condições distintas, usar balanças diferentes, registrar de forma diferente e sem rastrear a fonte do peso pode gerar inconsistências. Quando o contrato define claramente onde e como pesar, e como registrar evidências, a chance de disputa diminui.
As condições de entrega, por sua vez, conectam logística com qualidade. Transporte inadequado pode causar mistura, contaminação por contato com outros materiais, perda de identificação e variações de umidade. Por isso, embalagem e modo de consolidação devem ser coerentes com a especificação do lote.
Por fim, critérios de amostragem são um ponto técnico que, se negligenciado, tende a causar conflitos. A amostragem deve ser representativa e repetível. Se um comprador rejeita com base em um resultado de inspeção que não representa o lote todo, o fornecedor pode contestar. Assim, padronização do método protege ambas as partes.
12) Referências e bases de validação (fontes confiáveis)
Para sustentar discussões sobre gestão de resíduos e boas práticas de reciclagem, é recomendável basear decisões em publicações de entidades reconhecidas. Como referência ampla de contexto e governança, considere consultar:
- IPCC (Painel Intergovernamental sobre Mudanças Climáticas): relatórios sobre ciclos de materiais e implicações ambientais de processos.
- OECD (Organização para a Cooperação e Desenvolvimento Econômico): diretrizes e estudos sobre gerenciamento de resíduos e economia circular.
- Agências e órgãos reguladores nacionais e estaduais relacionados a resíduos e logística reversa.
Observação: este artigo não apresenta números específicos de desempenho do setor sem contextualização; quando necessário, recomenda-se buscar relatórios atuais de instituições oficiais e de mercado para decisões baseadas em evidências.
Além dessas referências amplas, em aplicações industriais específicas é comum que empresas consultem documentos técnicos internos (por exemplo, procedimentos de recebimento e inspeção) e normas aplicáveis ao seu tipo de produto. A melhor prática é alinhar o que é definido em contrato com o que a operação consegue verificar na prática.
Quando o assunto envolve compliance e auditoria, documentos técnicos e evidências de controle tendem a ser tão importantes quanto relatórios de sustentabilidade. Em auditorias, a pergunta frequente é: “Como vocês demonstram que o material está sendo gerido conforme procedimento?”. Assim, registros de lote, registros de inspeção e evidências de rastreabilidade são tipicamente os elementos que mais pesam.
13) Perguntas Frequentes (FAQs) sobre Tupy Aparas
O que são Tupy Aparas?
Tupy Aparas é uma expressão usada no mercado para se referir a aparas reaproveitáveis associadas a uma cadeia produtiva com padrões próprios. Tecnicamente, o valor do material depende da composição, contaminação, forma e consistência do lote.
Como avaliar a qualidade de um lote de Tupy Aparas antes de comprar?
O recomendado é definir uma especificação técnica e realizar amostragem/inspeção com critérios objetivos: segregação, nível de impurezas, condição superficial e consistência. Assim, o preço fica amarrado ao que realmente será usado no processo.
O preço de Tupy Aparas é sempre o mesmo?
Não. O preço varia conforme a qualidade do lote, volume, regularidade, logística e exigências contratuais. Por isso, negociar com base em especificação reduz risco de desalinhamento.
Quais contaminantes costumam causar mais problemas?
Em geral, materiais estranhos incompatíveis (outros metais, materiais não metálicos aderidos, sujidade e contaminantes orgânicos) tendem a aumentar retrabalho e afetar o resultado do processo. O impacto exato depende do tipo de processamento do comprador.
Existe um passo obrigatório de triagem?
Não existe “um único passo” universal, mas a triagem e a segregação por categoria são frequentemente decisivas para reduzir variação do insumo. O grau de formalidade depende do contrato e do processo industrial subsequente.
Como fornecedores de Tupy Aparas podem demonstrar confiabilidade?
Confiabilidade costuma ser comprovada por documentação do lote (quando aplicável), consistência de qualidade, histórico de entregas e capacidade de manter segregação e controle de contaminação.
O que fazer se o lote estiver fora da especificação?
O ideal é ter critérios previamente acordados de aceite/rejeição e procedimento de correção. Em termos técnicos, isso pode envolver reprocesso, segregação adicional, ou ajuste conforme as tolerâncias estabelecidas em contrato.
Quais documentos normalmente ajudam na negociação?
Em geral, registros de origem e identificação do lote, além de especificação técnica e parâmetros de aceitação, ajudam a tornar a negociação mais objetiva e verificável.
14) Conclusão: a eficiência vem de consistência, não apenas de volume
Para Tupy Aparas, o caminho mais seguro e eficiente é tratar o material como insumo controlado: segregado, com menor contaminação, identificável e avaliado por critérios técnicos. Assim, preço e negociação deixam de ser apenas uma conversa de mercado e passam a refletir o que realmente reduz risco e retrabalho no processo industrial.
Se você está do lado do gerador ou do lado do comprador, o conselho profissional é o mesmo: defina especificação, qualifique o lote e documente o essencial. Com isso, o reaproveitamento ganha previsibilidade, e a qualidade do retorno ao processo se torna sustentada por práticas operacionais.
Quando consistência e governança se tornam rotina, o mercado tende a evoluir: lotes passam a ser tratados com mais valor agregado, contratos ficam mais claros e o reaproveitamento deixa de ser um “remendo” para se tornar uma etapa estratégica de eficiência industrial.